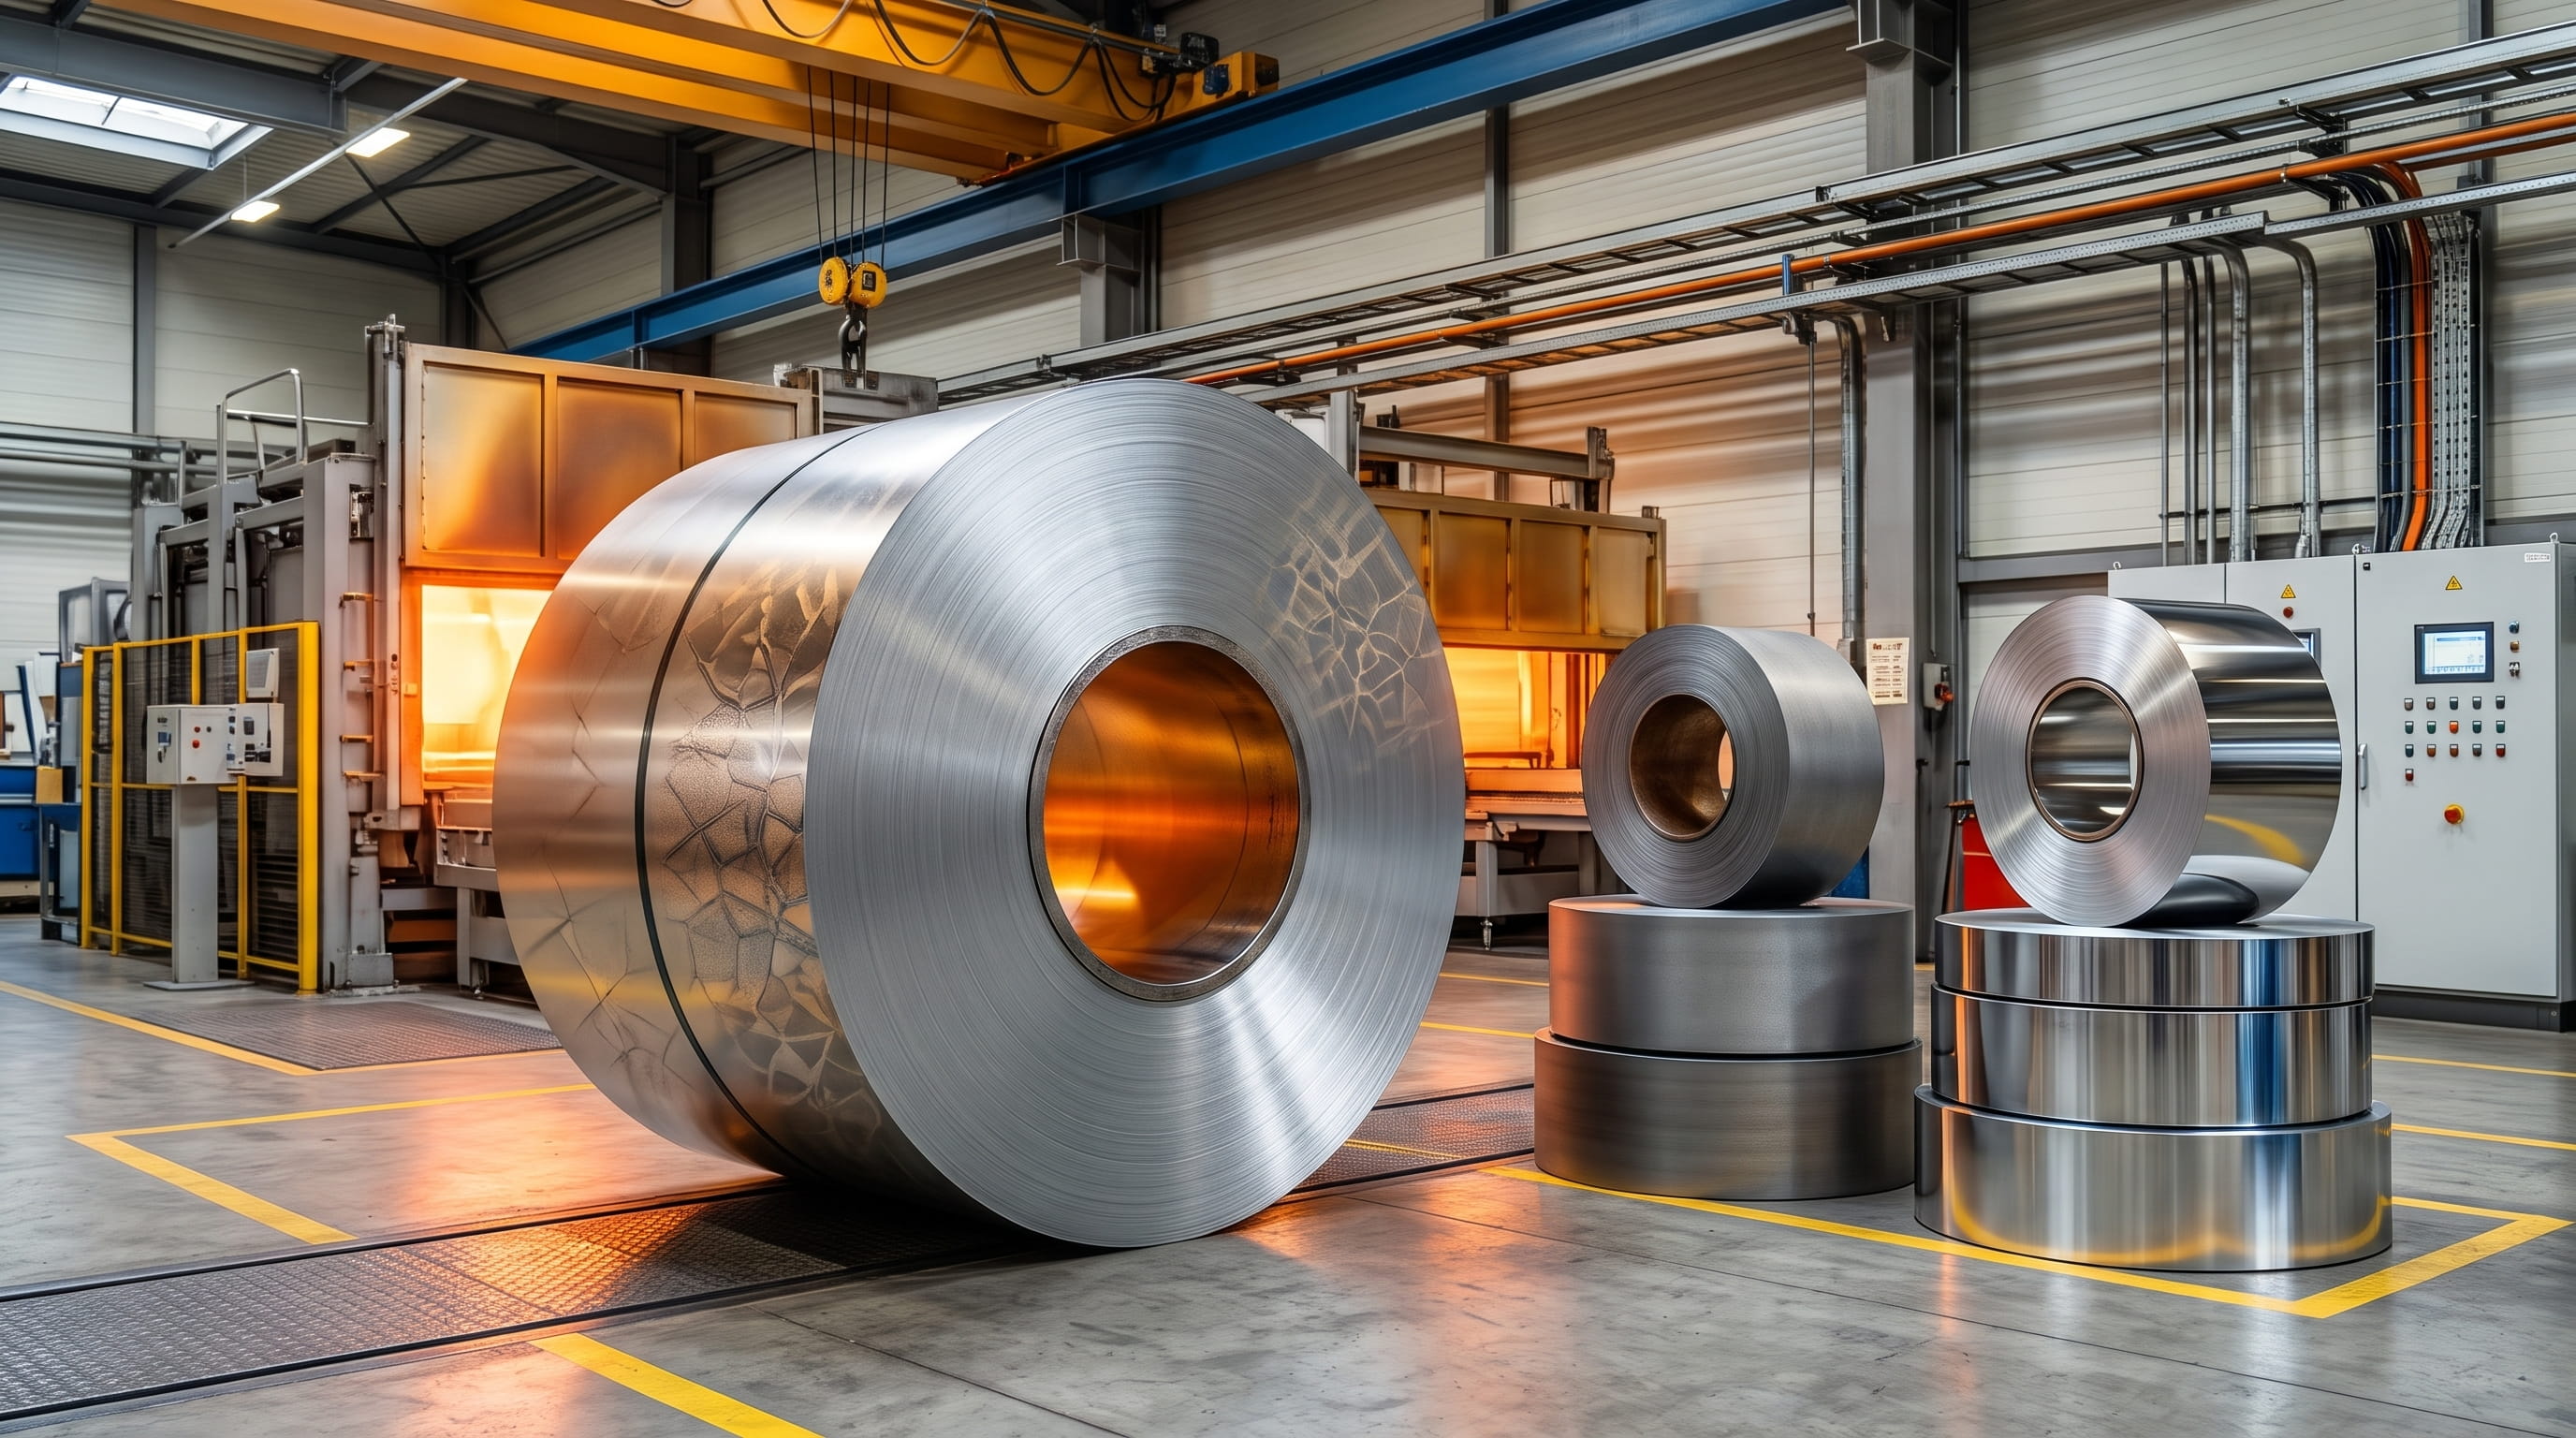
Холоднокатаная лента толщиной в несколько микрон не получается за один проход и даже за одну непрерывную серию деформаций. Между технологическими циклами металл обязательно отправляется в печь.
Разбираемся в физике процессов: что происходит с кристаллической решёткой при холодной пластической деформации, почему без промежуточного отжига прокатка неизбежно останавливается и как термическая обработка на Петербургском заводе прецизионных сплавов (ПЗПС) формирует конечные эксплуатационные свойства готового проката.
Что такое наклёп: физика деформационного упрочнения
Металл пластичен благодаря дислокациям — линейным дефектам кристаллической решётки. Под механической нагрузкой они скользят по определённым кристаллографическим плоскостям, позволяя заготовке менять геометрическую форму без разрушения.
В качественном равновесном отожжённом металле плотность дислокаций относительно невелика и составляет порядка 10¹⁰–10¹² на квадратный метр. При холодной прокатке картина кардинально меняется:
-
Дислокации не только смещаются, но и лавинообразно размножаются, образуя клубки, сплетения и плотные ячеистые барьеры;
-
После глубокой деформации плотность дислокаций возрастает на 4–5 порядков — до уровня 10¹⁵–10¹⁶ м⁻²;
-
Возникающие барьеры блокируют дальнейшее скольжение: дефекты взаимно тормозят друг друга;
-
Металл резко увеличивает твёрдость и прочность, но теряет пластичность.
Это явление называют наклёпом или деформационным упрочнением.
Как наклёп проявляется в цифрах и характеристиках
По мере накопления суммарного обжатия предел текучести и временное сопротивление возрастают, а показатель относительного удлинения стремительно падает. У большинства прецизионных сплавов после суммарного обжатия 70–80% удлинение снижается до критических единиц процентов, тогда как твёрдость увеличивается в 1,5–2 раза по сравнению с исходным отожжённым состоянием.
Трансформируются и физические параметры:
| Параметр / Свойство |
Поведение при наклёпе (нагартовке) |
Влияние на прецизионные сплавы |
| Предел текучести и прочность |
Возрастают на 50–120% |
Рост сопротивления дальнейшей деформации |
| Пластичность (удлинение) |
Падает до 1–3% |
Риск появления трещин и обрывов полосы |
| Удельное электросопротивление |
Заметно увеличивается |
Искажение номиналов в резистивных сплавах |
| Коэрцитивная сила |
Резко возрастает |
Ухудшение магнитомягких свойств пермаллоев |
| Магнитная проницаемость |
Катастрофически падает |
Потеря способности перемагничиваться в слабых полях |
Для прецизионных сплавов с нормированными магнитными характеристиками (50Н, 79НМ, 80НХС, 81НМА) нагартованное и отожжённое состояния представляют собой фактически два разных по назначению материала.
Почему нельзя катать металл бесконечно
Холодная прокатка имеет объективный физический и технологический предел:
-
Рост энергосиловых параметров: По мере наклёпа резко возрастает удельное давление металла на валки. Становится критической нагрузка на станину и подшипниковые узлы прокатного стана.
-
Упругий прогиб инструмента: Увеличение сопротивления деформации приводит к прогибу прокатных валков, что нарушает поперечную разнотолщинность и профиль полосы.
-
Исчерпание ресурса пластичности: Металл достигает предельной деформационной ёмкости. На кромках появляются микротрещины и надрывы, провоцирующие обрыв ленты на высоких скоростях прокатки.
По этой причине маршрут от горячекатаного подката до микронной ленты разделяется на технологические переделы:
Горячекатаный подкат ► Холодная прокатка 1 ► Промежуточный отжиг ► Холодная прокатка 2 ► Финальная термообработка
Суммарное обжатие за один цикл рассчитывается технологами индивидуально: от 40–50% для труднодеформируемых жаропрочных сплавов до 80–90% для высокопластичных никелевых систем.
Металлургические стадии отжига
Термическая обработка возвращает кристаллическую решётку металла в термодинамически равновесное состояние. При нагреве деформированного сплава последовательно протекают три физических процесса:
-
1. Возврат (отдых металла):
Протекает при умеренных температурах. Происходит частичная аннигиляция точечных дефектов и перераспределение дислокаций с формированием субзёренной структуры (полигонизация). Внутренние микронапряжения снимаются, частично восстанавливается электропроводность, однако показатели твёрдости и прочности снижаются незначительно. Возврат применяется, когда необходимо снять остаточные пиковые напряжения с сохранением высокой нагартовки.
-
2. Первичная рекристаллизация:
Основная цель межоперационной термообработки. В объёме деформированного металла зарождаются и растут новые равноосные зёрна со свободной от напряжений решёткой. Они полностью поглощают наклёпанную матрицу. Пластичность восстанавливается до исходных паспортных величин, а твёрдость снижается.
Температура начала рекристаллизации для чистых металлов подчиняется правилу академика А. А. Бочвара и составляет около 0,4 от абсолютной температуры плавления. Для легированных прецизионных сплавов за счёт торможения границ зёрен атомами легирующих элементов порог смещается к 0,5–0,6 температуры плавления. Чем выше предварительное обжатие, тем ниже температурный порог рекристаллизации и мельче формирующееся зерно.
-
3. Собирательная рекристаллизация:
При превышении температуры или времени выдержки крупные зёрна начинают расти за счёт поглощения мелких. Рост зерна строго контролируется: если для магнитомягких пермаллоев крупнозернистая структура снижает коэрцитивную силу и считается полезной, то для лент под глубокую штамповку крупное зерно недопустимо — оно провоцирует шероховатость типа «апельсиновая корка» и неравномерность вытяжки.
Критическая деформация и разнозернистость
Серьёзная технологическая опасность — попадание в интервал критической степени деформации (обычно 3–8% обжатия).
При малых степенях деформации в кристаллической решётке возникает мало центров зарождения новых зёрен. В результате последующего нагрева формируется гигантское аномальное зерно. Возникает выраженная разнозернистость, вызывающая резкий разброс механических параметров по длине рулона. Режимы правки и калибровки на ПЗПС рассчитываются так, чтобы исключить попадание заготовки в зону критических обжатий.
Защитные атмосферы и печное оборудование
Прецизионные сплавы легируются хромом, титаном, кремнием и алюминием — элементами с повышенным сродством к кислороду. Нагрев на открытом воздухе вызывает катастрофическое окисление и обезуглероживание поверхностного слоя микронной ленты.
На ПЗПС термообработка проводится в контролируемых защитных средах:
-
Осушенные водородные и азотоводородные смеси: Обеспечивают не только полную защиту от окисления, но и восстановление поверхностных окислов железа и никеля. Ключевой параметр — низкая точка росы (не выше минус 40…минус 60 °C), исключающая появление цветов побежалости.
-
Глубокий вакуум: Применяется для титан- и алюминийсодержащих сплавов, исключая любые газовые реакции с металлом.
Парк термического оборудования:
-
Колпаковые печи: Оптимальны для многочасового диффузионного и высокотемпературного отжига массивных садков рулонов в защитном газе.
-
Проходные (протяжные) печи: Используются для непрерывного светлого отжига тонких и ультратонких лент. Гарантируют абсолютную однородность температурного поля по всей длине полосы.
Управление кристаллографической текстурой
В процессе интенсивной холодной прокатки зерна ориентируются по преимущественным направлениям, формируя текстуру деформации, которая при отжиге переходит в текстуру рекристаллизации.
В большинстве конструкционных сплавов анизотропия свойств нежелательна. Однако для специализированных сплавов направленная текстура — главная конструктивная цель:
Состояния поставки ленты ПЗПС
Финальная термообработка определяет категорию механического состояния поставляемого проката:
-
Отожжённое (мягкое, М): Максимальная пластичность для глубокой вытяжки, штамповки деталей сложной конфигурации и предельных магнитных свойств;
-
Полунагартованное (ПН): Сбалансированное соотношение упругости, умеренной пластичности и прочности;
-
Нагартованное (твёрдое, Т): Высокий предел упругости и твердости для изготовления плоских пружин, мембран и упругих чувствительных элементов.
Контроль микроструктуры, глубины рекристаллизации, величины зерна и магнитных свойств каждой партии осуществляется специалистами Центральной заводской лаборатории (ЦЗЛ) с выдачей официального сертификата качества.
Петербургский завод прецизионных сплавов (ПЗПС)
Производство холоднокатаной ленты, листов и проволоки из прецизионных магнитно-мягких, резистивных сплавов и сплавов с заданным ТКЛР. Полный технологический цикл: от выплавки до тончайшего проката по ГОСТ и индивидуальным ТЗ.
-
Телефон: +7 (812) 740-76-87
-
Электронная почта: sales@pzps.tech
-
Сайт: pzps.tech
-
Адрес: 192029, Россия, Санкт-Петербург, пр. Обуховской Обороны, д. 38
Подписывайтесь на официальную рассылку ПЗПС, чтобы первыми получать экспертные материаловедческие статьи, обзоры стандартов ГОСТ/ТУ и новости производства.